
Leckagen im Wasserbad automatisch erkennen und räumlich lokalisieren.
MACEAS entwickelt kundenspezifische Ultraschall-Dichtheitsprüfanlagen für die objektive Gasblasendetektion im Wasserbad. Prüfverfahren, Bauteilaufnahme, Druckbeaufschlagung, Sensorgeometrie, Teilehandling und Auswertung werden exakt auf Bauteil, Grenzleckrate und Taktzeit abgestimmt.
Objektive Leckageerkennung
Direkte 3D-Leckageortung
Niedrige Betriebskosten
Das Ergebnis:
eine kundenspezifische Prüfanlage, die zuverlässige Dichtheitsprüfung, direkte Leckageortung und wirtschaftliche Serienprozesse miteinander verbindet.
Vorteile der Ultraschall-Dichtheitsprüfung
in der Serienproduktion
Leckage erkennen und direkt lokalisieren
Durch die räumliche Anordnung mehrerer Ultraschallsensoren lässt sich bestimmen, in welchem Bereich des Bauteils sich die Leckstelle befindet.
Objektive Gut-/Schlecht-Entscheidung
Die automatisierte Ultraschallmessung ersetzt die subjektive visuelle Beurteilung durch einen Werker.
Luft oder Stickstoff als Prüfgas
Für viele Anwendungen können Druckluft oder Stickstoff eingesetzt werden. Dadurch entfallen die laufenden Kosten für aufwendigere Prüfgase.
Mehrere Bauteile gleichzeitig prüfen
Abhängig von Bauteilgröße, Sensorfeld und Anlagenkonzept können mehrere Prüflinge parallel in einem Wasserbecken geprüft und die Leckage für jedes Bauteil einzeln ausgewertet werden.
Vollständig automatisierbar
Von der Bauteilzuführung über Adaptierung, Befüllung und Eintauchen bis zur Messung, Lokalisierung, Entnahme und NIO-Sortierung kann der komplette Prüfablauf automatisiert werden.
Wartungsarmes Prüfsystem
Die robuste Ultraschall-Sensortechnik kommt ohne z.B. Vakuumpumpen und Massenspektrometer wie bei der Helium-Dichtheitsprüfung aus. Der kompakte Aufbau des USBD4000 reduziert Leitungslängen und unterstützt Diagnose, Fernwartung sowie vorbeugende Instandhaltung.
Flexible Anpassung an Produktvarianten
Wechselbare Bauteilaufnahmen, angepasste Prüfprogramme und unterschiedlich große Sensorfelder ermöglichen die Prüfung verschiedener Bauteile und Varianten auf einer Anlage.
Transparente Prozessdaten
Echtzeit-Messergebnisse, Langzeitdaten, Fehlerhandling und Benutzerverwaltung schaffen Transparenz über den Prüfprozess und liefern eine optimale Datenbasis.
Typische Bauteile und Anwendungen
Tanks und Behälter
Kraftstoffbehälter, Wasserspeicher, Druckbehälter, Flüssigkeitsbehälter, Ausgleichsbehälter
Leitungen und medienführende Komponenten
Einfüllrohre, Rohrleitungen, Leitungssysteme, Verteiler, Anschlüsse und Verbindungsstellen
Klima-, Heizungs- und Gebäudetechnik
Warmwasserspeicher
Wärmetauscher, Komponenten für Heizungs- und Lüftungssysteme,
Bauteile aus der Wärme- und Kältetechnik
Industrie- und Mobilitätskomponenten
Batteriegehäuse, Verdichter und Kompressoren, gegossene und geschweißte Gehäuse, Fahrzeugkomponenten,
Baugruppen mit mehreren potenziellen Leckstellen
MACEAS Prüfverfahren im Vergleich
| Kriterium | Helium-Dichtheitsprüfung | Ultraschall-Dichtheitsprüfung im Wasserbad | Elektrolyt-Dichtheitsprüfung | Druckabfallprüfung |
|---|---|---|---|---|
| Besonders geeignet für | Sehr kleine Grenzleckraten und quantitative Serienprüfung | Erkennung und direkte Lokalisierung von Leckstellen | Befüllte und verschlossene Batteriezellen | Mittlere bis größere Grenzleckraten und Serienprüfungen |
| Prüfzeitpunkt | Komponenten- und Baugruppenfertigung | Bei druckbeaufschlagbaren, für das Wasserbad geeigneten Bauteilen | Nach der Befüllung und dem Versiegeln der Batteriezelle | Komponenten- und Baugruppenfertigung |
| Leckstelle lokalisierbar | Ja, aber nur mittels Helium-Schnüffelprüfung | Ja | In der Regel nicht unmittelbar, nur als Elektrolyt-Schnüffelprüfung | Nein |
| Wasserbad oder Trocknung erforderlich | Nein | Ja | Nein | Nein |
| Besondere Stärke | Höchste Empfindlichkeit und objektiver Leckratenwert | Anschauliche Leckageortung | Prüfung mit dem tatsächlich austretenden Elektrolyt; kein Prüfgas notwendig | Wirtschaftlich und gut automatisierbar |
Wenn die visuelle Wasserbad- oder
Druckabfallprüfung an ihre Grenzen stößt
Je wichtiger die direkte Leckageortung und eine werkerunabhängige Auswertung sind, desto interessanter wird die Ultraschall-Dichtheitsprüfung.
Anwendungsbeispiele aus unserer Praxis
Beispiel: Ultraschall-Dichtheitsprüfung für Warmwasserspeicher
Bei Warmwasserspeichern müssen Schweißnähte, Anschlüsse und Behälterbereiche dauerhaft dicht bleiben. Eine reine Gut-/Schlecht-Aussage reicht für eine effiziente Fehleranalyse häufig nicht aus. Wichtig ist auch, den undichten Bereich schnell und zuverlässig zu bestimmen.
Für die Prüfung wird der Speicher mit Luft oder einem geeigneten Prüfgas beaufschlagt und in das Wasserbad eingebracht. Austretende Gasblasen steigen durch das Ultraschallfeld des USBD4000 auf. Das System erkennt die Blasensignale und ordnet sie räumlich dem betreffenden Bauteilbereich zu.
Dadurch lassen sich undichte Schweißnähte oder Anschlüsse objektiv erkennen, für die Nacharbeit lokalisieren und als Prozessinformation dokumentieren.
Praxisbeispiel
Tanks & Behälter
Welche Leckagen werden geprüft?
Geprüft werden äußere Leckagen, durch die das im Bauteil befindliche Prüfgas in das Wasserbad austritt.
Typische Prüfbereiche sind:
- Schweißnähte
- Flansche
- Verschraubungen
- Anschlüsse
- Rohrübergänge
- Fügestellen
- Gehäusebereiche und bauteilspezifische Dichtflächen
Die räumliche Auswertung ermöglicht nicht nur eine Gut-/Schlecht-Entscheidung, sondern auch die Zuordnung der Leckage zu einem bestimmten Bereich.
Wie läuft die Prüfung ab?
Der Prüfling wird in einer bauteilspezifischen Aufnahme positioniert und über definierte Anschlüsse adaptiert und abgedichtet. Anschließend erfolgt die Befüllung mit Druckluft, Stickstoff oder einem anderen geeigneten Prüfgas.
Das Bauteil wird in das Wasserbad eingetaucht. An einer undichten Stelle austretendes Gas bildet Blasen, die im Wasser aufsteigen. Durchqueren diese Gasblasen das Schallfeld des USBD4000, werden die entstehenden Signale durch die Ultraschallsensoren erfasst und ausgewertet.
Nach Abschluss der Prüfung wird der Prüfling aus dem Wasserbad entnommen und – abhängig vom Ergebnis – dem Gutprozess, der Nacharbeit oder einer NIO-Ablage zugeführt.
Wie lässt sich die Anlage skalieren?
Das Anlagenkonzept kann von einem manuell oder halbautomatisch beschickten Prüfplatz bis zur vollständig automatisierten Serienprüfanlage aufgebaut werden.
Abhängig von Bauteilgröße und Taktzeit sind möglich:
- unterschiedliche Größen des Wasserbeckens
- es sind alle Anzahlen von 3 bis 29 Sensoren möglich, dies immer abhängig von der Bauteilgröße und/oder Anzahl Prüflinge im Wasserbecken.
Die 16, 20, 24 und 29 sind nur gängige Beispiele. - Ultraschallsensoren
- parallele Prüfung mehrerer Bauteile
- mehrere Prüfstationen, automatisierte Be- und Entladung sowie
- verkettete Prüflinien mit NIO-Sortierung
Die konkrete Produktionsleistung wird aus Prüfvolumen, Befüllzeit, Stabilisierung, Messzeit, Eintauchbewegung, Teilehandling und der notwendigen Zuordnung der Prüfergebnisse ermittelt.
Durch parallel arbeitende Prüfmodule lässt sich die Anlage von der Prototypenprüfung bis zur automatisierten Großserienfertigung skalieren.
Welche Automatisierungsoptionen sind möglich?
Die Ultraschallprüfung kann schrittweise oder vollständig in einen automatisierten Produktionsprozess integriert werden. Mögliche Erweiterungen sind:
- Fördertechnik für Zu- und Abführung
- automatisiertes Einlegen und Entnehmen
- bauteilspezifische Adaptierung und Abdichtung
- automatische Druckbeaufschlagung
- überwachte Eintauch- und Entnahmebewegungen
- Vision-Systeme zur Lage- und Variantenkontrolle
- automatische NIO-Ablage
- Nacharbeitsstationen
- Bauteilkennzeichnung
- Datenspeicherung und Rückverfolgbarkeit
- Schnittstellen zu übergeordneten Produktionssystemen
- Barcode- und DMC Scan muss hier noch erwähnt werden
Rüsten und Instandhaltung
Wechselbare Bauteilaufnahmen und hinterlegte Prüfprogramme ermöglichen die Verarbeitung unterschiedlicher Varianten.
Der Wartungsaufwand ist gering, da die langlebigen Sensoren sowie die wenigen Ersatz- und Verschleißteile – insbesondere Dichtelemente, Filter, Pumpen des Wassermanagements und einzelne mechanisch bewegte Komponenten (nur selten ausgetauscht werden müssen). Das USBD4000 unterstützt zudem Diagnose und Fernwartung, ohne dass für jede Analyse eine längere Produktionsunterbrechung erforderlich ist. Echtzeit- und Langzeitdaten können für die vorbeugende Instandhaltung und die Bewertung des Anlagenzustands genutzt werden.
Funktionsweise & MACEAS-Sensoreneinheit
Die Funktionsweise der Ultraschall-Dichtheitsprüfung
Mit einer entsprechend ausgelegten Prüfanlage können anwendungsabhängig Leckagen bis etwa 1 · 10⁻⁴ mbar · l/s detektiert und lokalisiert werden.
Die Ultraschall-Dichtheitsprüfung lässt sich vereinfacht mit der bekannten „Fahrradschlauch“-Methode vergleichen: Wenn ein Fahrradschlauch ein Loch hat, befüllt man ihn mit Luft und taucht ihn ins Wasser, um anhand der aufsteigenden Blasen das Leck zu finden und verschließen zu können. Natürlich handelt es sich bei der Ultraschall-Dichtheitsprüfung um eine hochentwickelte, industrielle Technik, die diesen Ansatz nur zur Veranschaulichung nutzt. In der Praxis werden dabei Bauteile wie Tanks, Leitungen oder Gehäuse in der Serienproduktion vollautomatisiert und präzise auf Leckagen geprüft. Das Verfahren wird unter anderem in automatisierten Serienprozessen der Automobilindustrie und Gebäudetechnik eingesetzt.
Ultraschall-Dichtheitsprüfung
Die Ultraschall-Dichtheitsprüfung ermöglicht eine präzise und zuverlässige Erkennung und Lokalisierung von Gasblasen in einem Wasserbad. Dieses werkerunabhängige und automatisierte Verfahren minimiert menschliche Fehler und erhöht die Effizienz auch bei kleinen Leckraten.
USBD4000
Neu
MACEAS-Sensoreinheit für
die Ultraschall-Dichtheitsprüfung
Neueste Prüftechnologie mit 3D-Leckageortung
und zugehöriger Software
NEU!
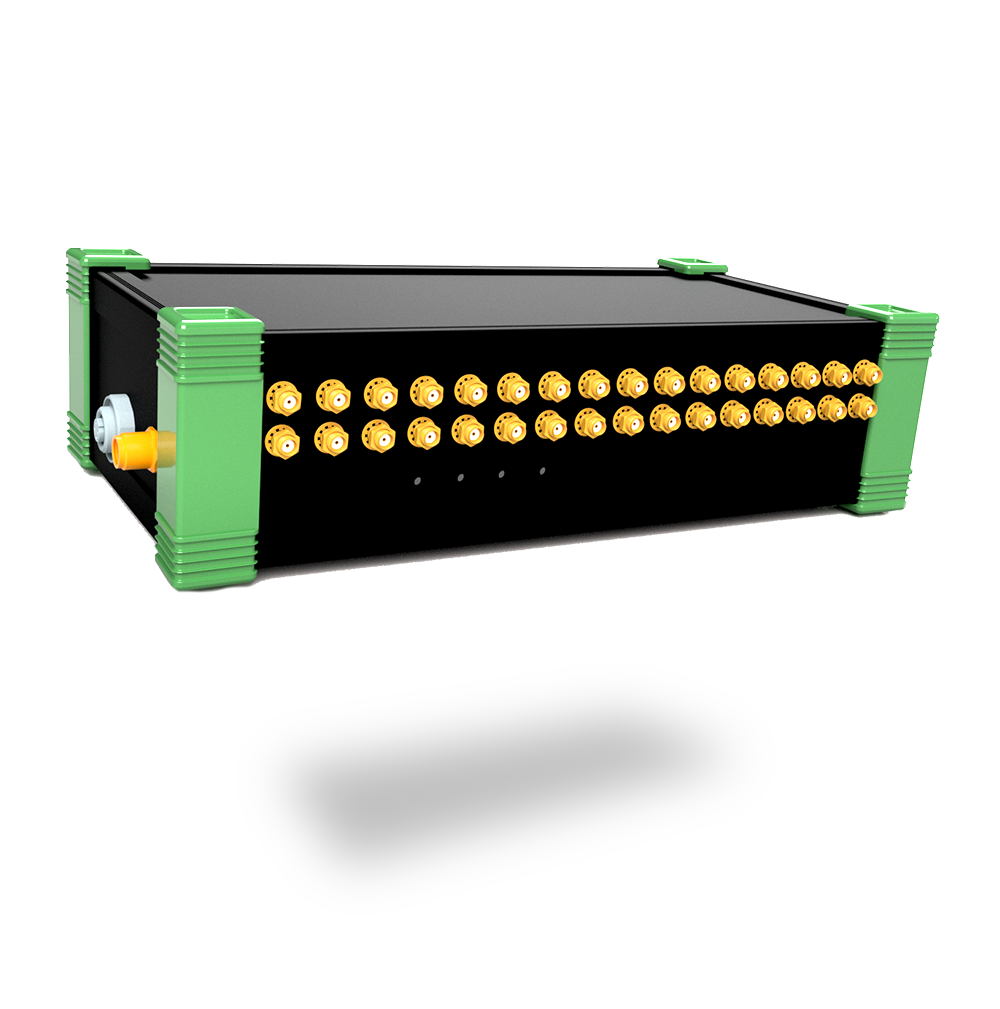
USBD4000
Die Erfahrung aus über 25 Jahren Ultraschall-Dichtheitsprüfung steckt nun in einer kompakten zukunftsweisenden Hardware und Software:
- Zukunftsweisende Hardware, einfach zu installieren und kompatibel mit allen MACEAS-Anlagen
- Vorbeugende Instandhaltung mit Echtzeit- und Langzeitdaten
- Verbesserte Signalverarbeitung und Störunterdrückung
- Präzise Leckageortung und Echtzeit-Messergebnisse
- Effizientes Fehlerhandling und User Management
Flexibles System – präzise Ergebnisse


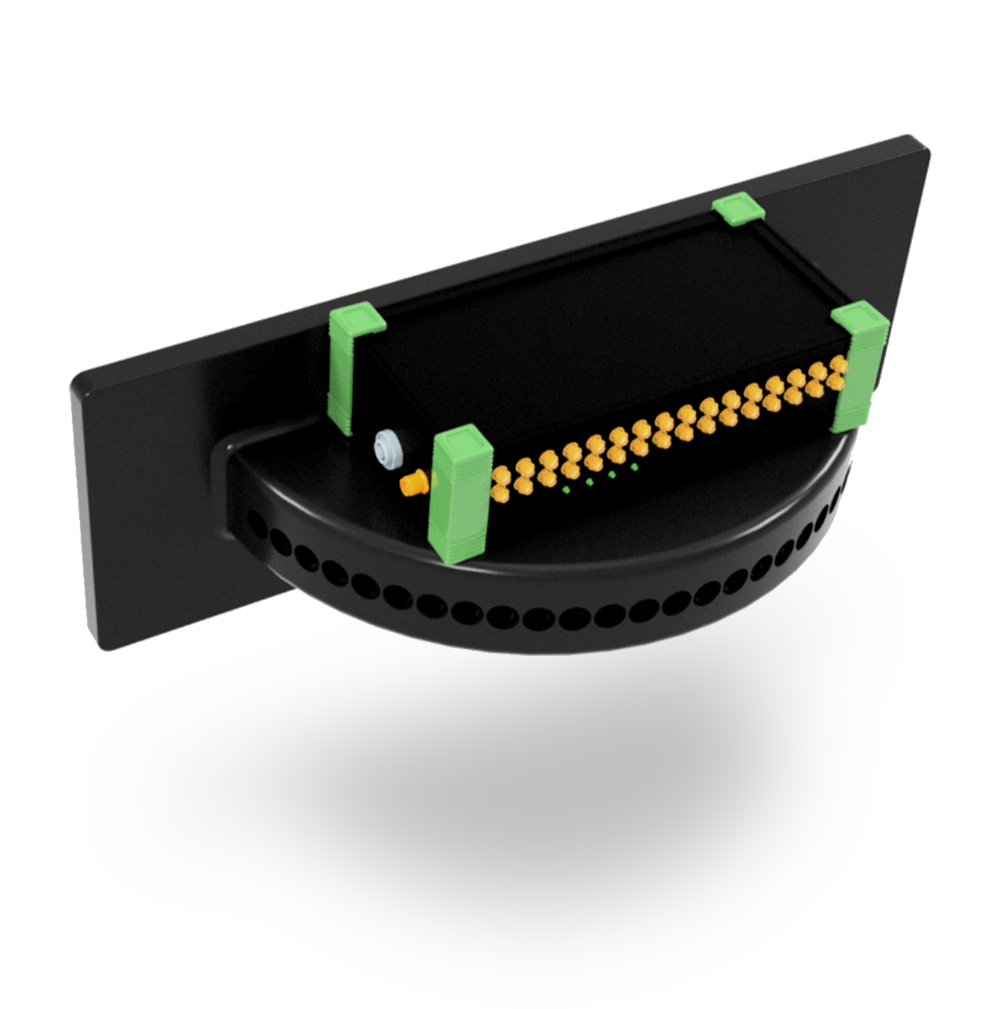
Visualisierung der Ultraschalldichtheitsprüfung
mit dem USBD4000
Diese Visualisierung zeigt das USBD4000 im Einsatz. Der Prüfling wird vollständig in das Wasserbad eingetaucht, sodass selbst kleinste Leckagen sichtbar gemacht werden können. An der undichten Stelle entweichen Gasblasen, die im Wasser aufsteigen. Durchqueren diese Blasen das Schallfeld des USBD4000, werden sie vom Ultraschall-System erfasst. Auf diese Weise kann die Leckage zuverlässig festgestellt und exakt lokalisiert werden.
Technische Daten
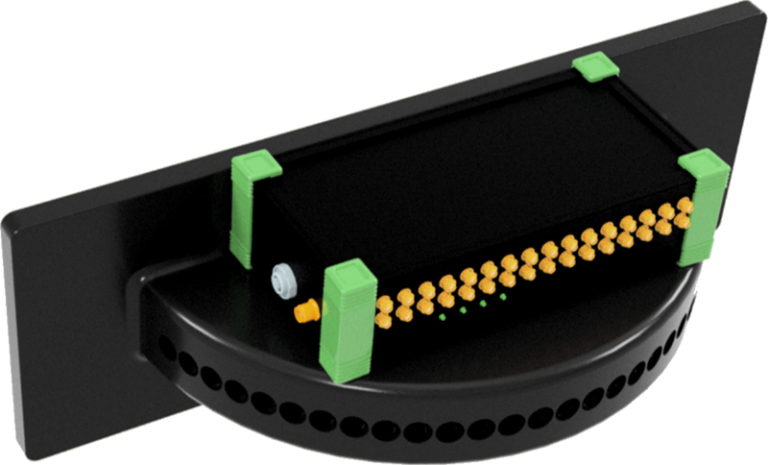
Aktive Sensoreinheit
Die aktive Sensoreinheit besteht aus einer Sensorhalterung mit bis zu 29 Ultraschallsensoren, den geschirmten Sensorleitungen, einer aktiven Sensorelektronik (mit der Messelektronik) und einer Schutzhaube.
Steuerrechner mit Windows10 oder Windows11 IOT
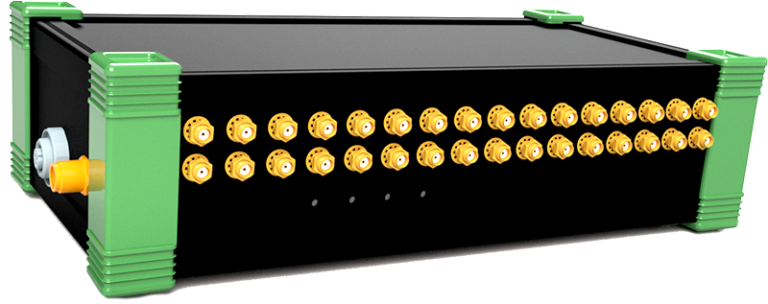
Aktive Sensorelektronik
| Spannungsversorgung: | 24VDC |
| Leistungsaufnahme: | 10W |
| Schnittstelle: | 100Mbit/s Ethernet |
| Sensoranschlüsse: | 32 SMA-Buchsen |
| Signalisierung: | 3 Status-LEDs |
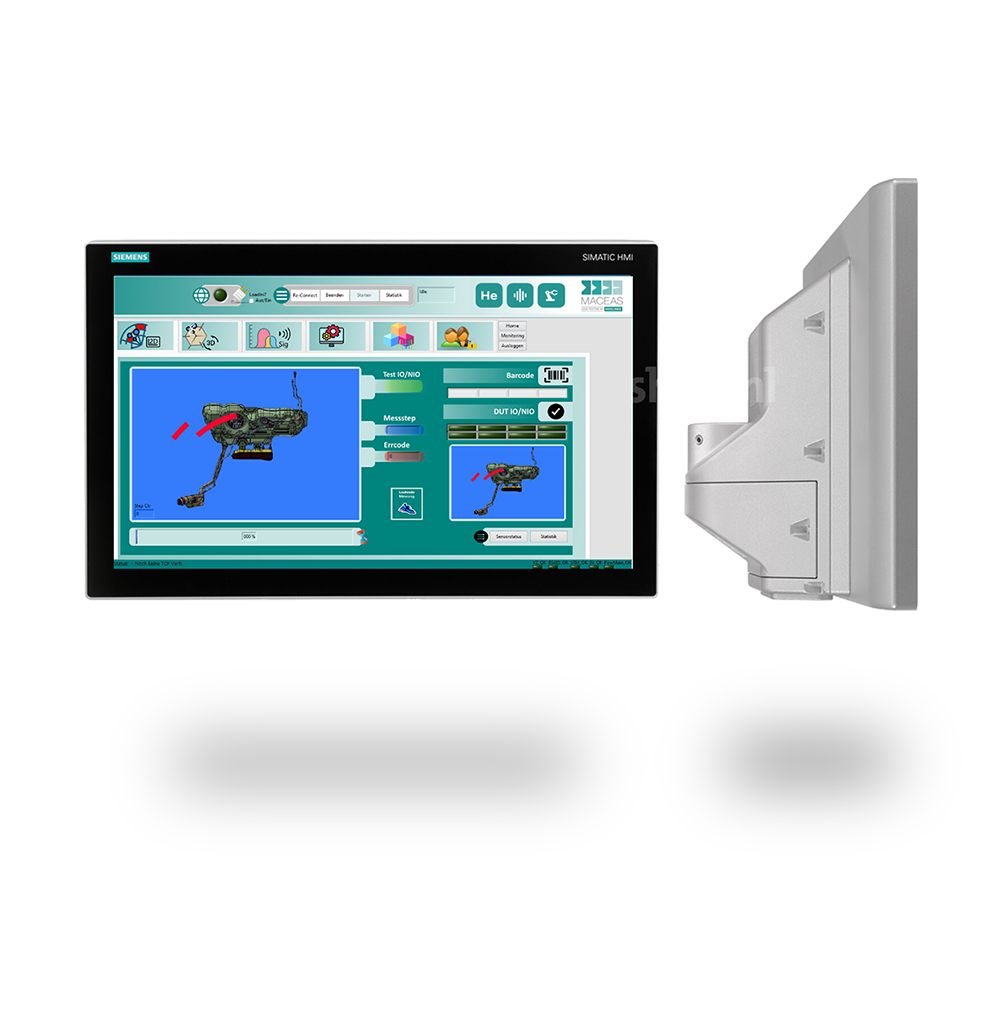
Intuitive Steuerung und Überwachung per Display
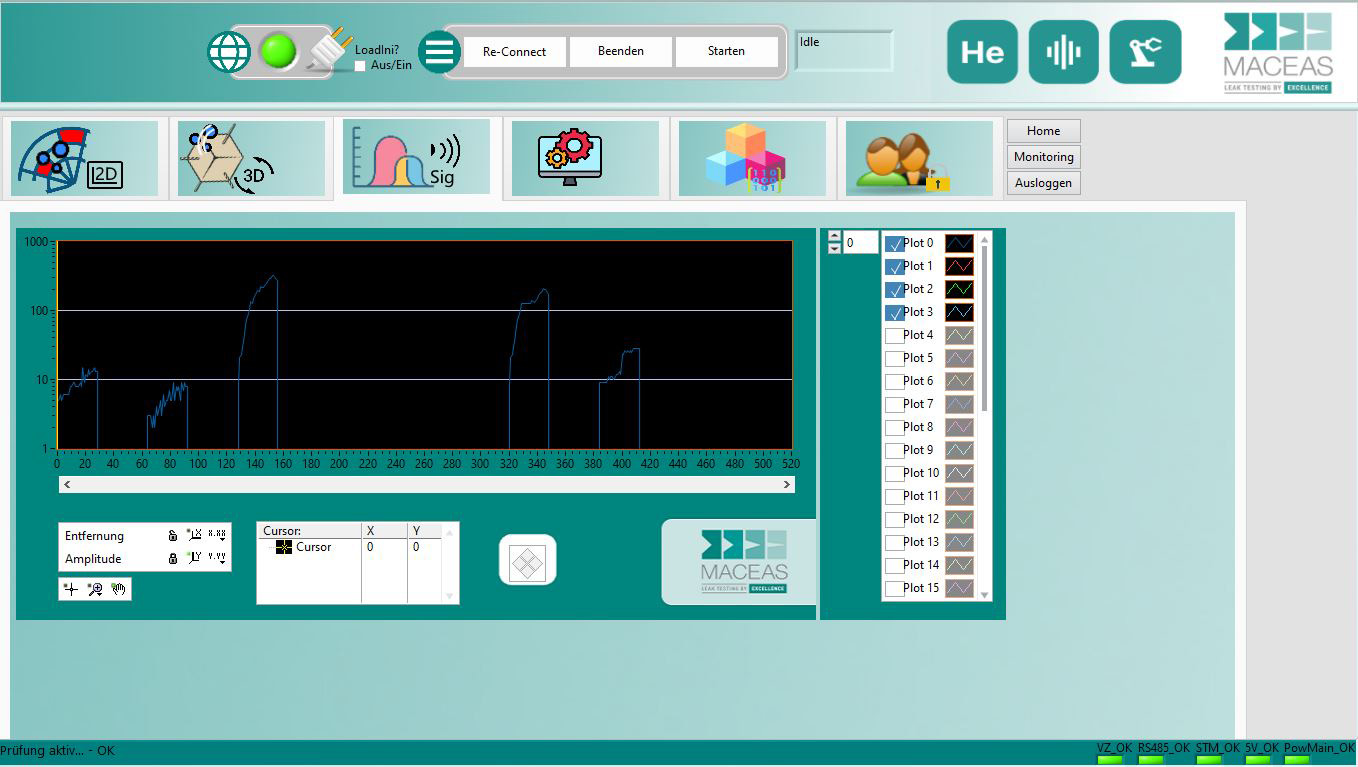
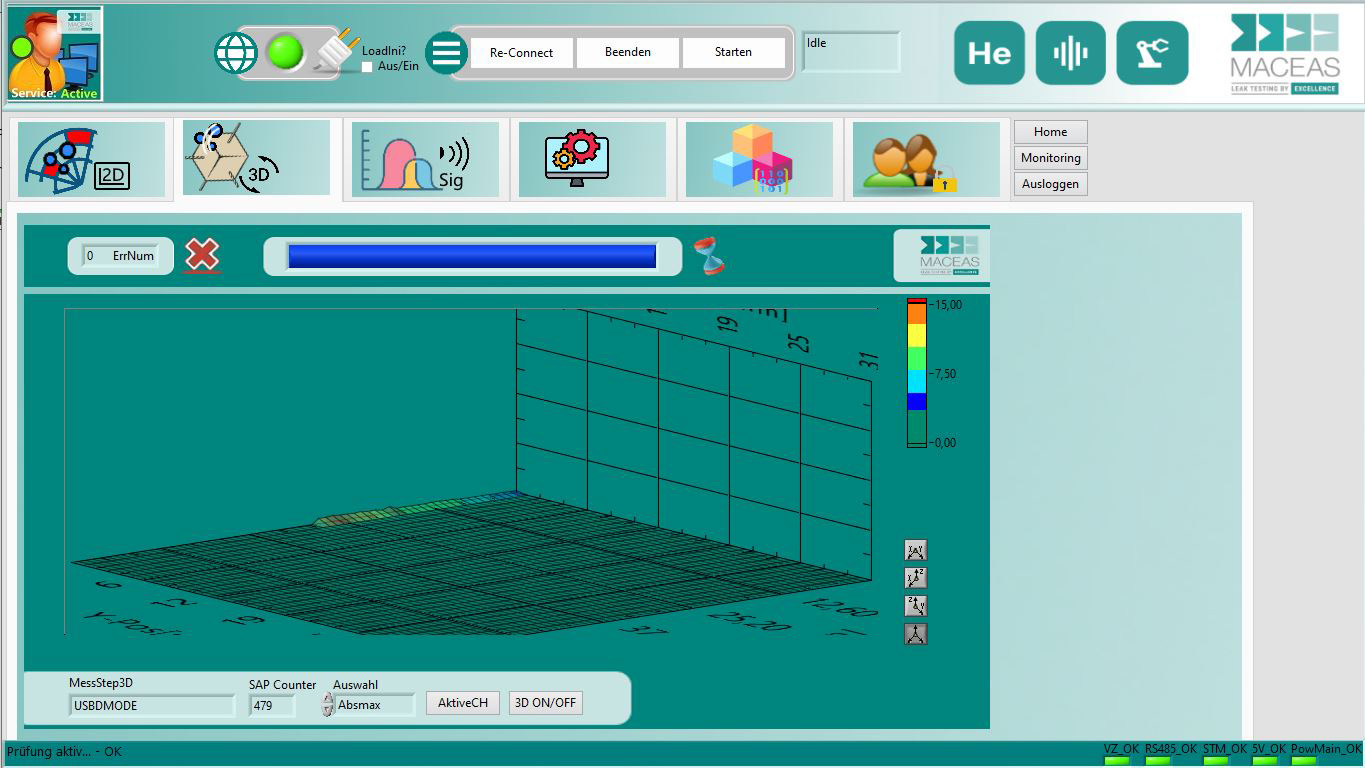
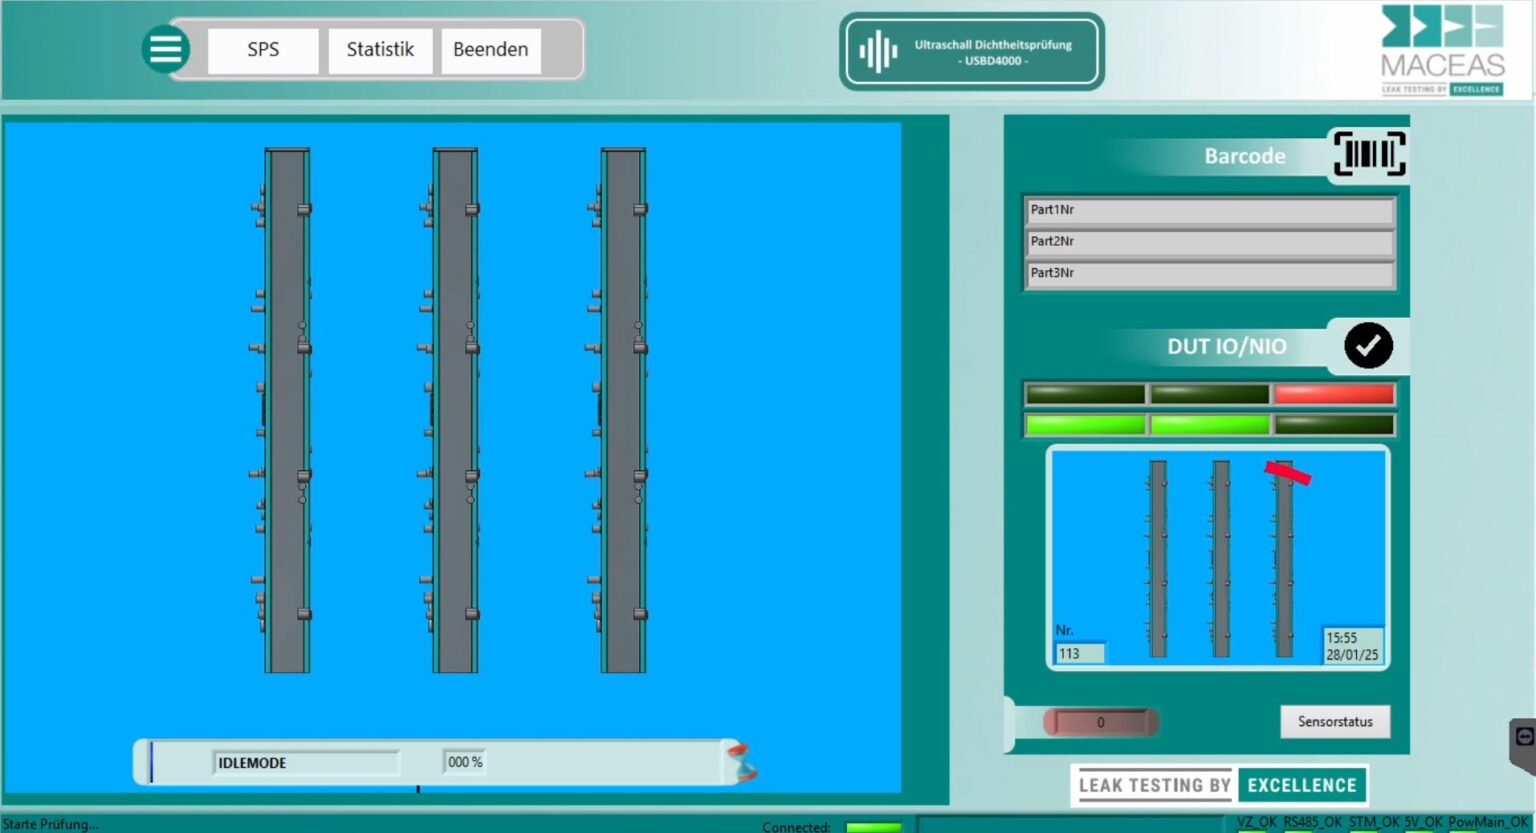

Integration in eine Fertigungslinie zur Qualitätskontrolle
Von der Aufgabenstellung
zur fertigen Prüfanlage
MACEAS betrachtet nicht nur die Ultraschallmessung, sondern den vollständigen Serienprozess: von der Bauteilaufnahme über die Druckbeaufschlagung und das Wasserbad bis zur Auswertung, Trocknung, Sortierung und Integration.
Welche Dichtheitsprüfung
passt zu Ihrer Anwendung?
Nicht jede Dichtheitsaufgabe benötigt Ultraschall oder ein Wasserbad. Entscheidend sind Bauteil, Grenzleckrate, Prüfziel, Wasserkontakt, Taktzeit und Automatisierungsgrad.
MACEAS bewertet Ihre Anforderungen technologieoffen und entwickelt daraus das technisch und wirtschaftlich geeignete Prüfkonzept – mit Ultraschall, einem Spurengas wie z.B. Helium oder einem alternativen beziehungsweise kombinierten Prüfverfahren.
Häufige Fragen
Einsatz und Eignung
Wie funktioniert eine Ultraschall-Dichtheitsprüfung im Wasserbad?
Das Bauteil wird mit Druckluft, Stickstoff oder einem anderen geeigneten Gas beaufschlagt und in ein Wasserbad eingetaucht. Befindet sich eine Undichtigkeit im Bauteil, tritt Gas aus und bildet Blasen.
Steigen die Gasblasen durch das Schallfeld des USBD4000, werden sie durch die Ultraschallsensoren erfasst. Die räumliche Anordnung der Sensoren ermöglicht nicht nur die Erkennung, sondern auch die Lokalisierung des betreffenden Leckagebereichs.
Wann ist eine Ultraschall-Dichtheitsprüfung sinnvoll?
Das Verfahren eignet sich besonders, wenn Leckagen direkt lokalisiert, manuelle Wasserbadprüfungen automatisiert oder Druckabfallprüfungen um eine räumliche Fehlerzuordnung ergänzt werden sollen.
Dabei sind sowohl die geforderte Leckrate als auch das Bauteilvolumen entscheidende Kriterien. Voraussetzung ist, dass der Prüfling druckbeaufschlagt und zumindest im relevanten Prüfbereich in Wasser eingetaucht werden kann.
Welche Bauteile können mit Ultraschall geprüft werden?
Typische Prüflinge sind Tanks, Behälter, Warmwasserspeicher, Kraftstoffbehälter, Einfüllrohre, Leitungen, Verdichter, Kompressoren, Wärmetauscher, Batteriegehäuse sowie gegossene, geschweißte oder montierte Gehäuse.
Die Eignung hängt von Geometrie, Volumen, Prüfdruck, Leckrate, Werkstoff, möglicher Blasenbildung und zulässigem Wasserkontakt ab.
Ist die Ultraschall-Dichtheitsprüfung zerstörungsfrei?
Ja, in der Regel handelt es sich um eine zerstörungsfreie Prüfung. Das Bauteil wird mit einem definierten Druck beaufschlagt und in Wasser eingetaucht, ohne dabei bestimmungsgemäß beschädigt zu werden.
Ob nach der Prüfung ein Trocknungsprozess erforderlich ist, hängt vom Bauteil, den Werkstoffen und den nachfolgenden Produktionsschritten ab.
Ist die Prüfung für jedes Bauteil geeignet?
Nein. Bauteile, die nicht mit Wasser in Kontakt kommen dürfen, nicht druckbeaufschlagt werden können oder extrem kleine Grenzleckraten erfordern, benötigen möglicherweise ein anderes Verfahren.
In diesen Fällen können beispielsweise eine Helium-Vakuumprüfung oder eine trockene Druckänderungsprüfung (besser: Druckdifferenzprüfung) geeigneter sein.
Messung und Prüfprozess
Wie empfindlich ist die Ultraschall-Dichtheitsprüfung?
MACEAS nennt für entsprechend ausgelegte Anwendungen eine Detektion und Lokalisierung von Leckagen bis etwa 1 · 10⁻⁴ mbar · l/s. Dieser Wert ist kein allgemeingültiger Garantiewert für jedes Bauteil.
Die tatsächlich erreichbare Nachweisgrenze hängt unter anderem von Prüfdruck, Bauteilgeometrie, Leckkanal, Wassertemperatur, Eintauchtiefe, Blasenweg, Sensorfeld, Umgebungsstörungen und Prozesszeit ab.
Kann die Ultraschallprüfung die Leckstelle lokalisieren?
Ja. Wechselbare Aufnahmen, anpassbare Adaptierungen, unterschiedliche Sensorfelder und hinterlegte Prüfprogramme ermöglichen es, mehrere (auch unterschiedliche) Varianten gleichzeitig zu prüfen.
Bereits bei der Anlagenkonzeption sollten Variantenanzahl, Rüsthäufigkeit und Anforderungen an die automatische Produkterkennung berücksichtigt werden.
Was ist der Unterschied zwischen Ultraschall- und Helium-Dichtheitsprüfung?
Die Ultraschall-Dichtheitsprüfung erkennt austretende Gasblasen im Wasserbad und ermöglicht eine direkte räumliche Leckageortung. Als Prüfgas können häufig Luft oder Stickstoff verwendet werden.
Die Helium-Dichtheitsprüfung bietet eine höhere Nachweisempfindlichkeit und eignet sich besonders für sehr kleine zulässige Leckraten. Bei einer integralen Helium-Vakuumprüfung wird zunächst die Gesamtleckrate des Bauteils bestimmt; die Leckstelle ist damit noch nicht automatisch lokalisiert.
Welches Verfahren geeigneter ist, hängt von Grenzleckrate, Bauteil, Wasserkontakt, Prüfziel und Taktzeit ab.
Was ist der Unterschied zur visuellen Wasserbadprüfung?
Bei einer visuellen Wasserbadprüfung beobachtet ein Werker das Bauteil und entscheidet anhand sichtbarer Blasen, ob eine Undichtigkeit vorliegt. Das Ergebnis kann durch Aufmerksamkeit, Sichtverhältnisse und Prüfzeit beeinflusst werden.
Die Ultraschallprüfung automatisiert die Erkennung. Das Sensorfeld überwacht die relevanten Bereiche während der definierten Messzeit und liefert ein objektiv auswertbares Signal.
Muss die Anlage regelmäßig kalibriert werden?
Die Ultraschall-Sensortechnik benötigt nicht dieselbe periodische Kalibrierung wie bestimmte quantitative Messsysteme. Dennoch sollte die Funktions- und Prozessfähigkeit der Gesamtanlage regelmäßig mit geeigneten Referenzen, Prüfkörpern oder Grenzmustern überprüft werden.
Art und Intervall dieser Prüfungen werden anhand der Anwendung, Qualitätsvorgaben und kundenspezifischen Anforderungen festgelegt.
Anlage und Wirtschaftlichkeit
Kann die Ultraschall-Dichtheitsprüfung automatisiert werden?
Ja. Druckbeaufschlagung, Eintauchen, Messung, Auswertung, Entnahme und Gut-/Schlecht-Sortierung können vollständig automatisiert werden.
Darüber hinaus lassen sich Variantenkontrolle, Kennzeichnung, Datenspeicherung und Schnittstellen zur Produktionssteuerung integrieren.
Können mehrere Bauteile gleichzeitig geprüft werden?
Ja, sofern Größe des Wasserbeckens, Sensorfeld und Anlagenlayout dafür ausgelegt sind. Die parallele Prüfung mehrerer Teile kann die Produktionsleistung erhöhen.
Wichtig ist, dass ein NIO-Ergebnis weiterhin eindeutig einem Bauteil beziehungsweise einem Prüfbereich zugeordnet werden kann.
Können verschiedene Bauteilvarianten geprüft werden?
Ja. Wechselbare Aufnahmen, anpassbare Adaptierungen, unterschiedliche Sensorfelder und hinterlegte Prüfprogramme ermöglichen die Prüfung mehrerer Varianten.
Bereits bei der Anlagenkonzeption sollten Variantenanzahl, Rüsthäufigkeit und Anforderungen an die automatische Produkterkennung berücksichtigt werden.
Wie lässt sich die Taktzeit reduzieren?
Kurze Befüll- und Stabilisierungszeiten, optimierte Bauteilaufnahmen, abgestimmte Eintauchbewegungen und parallele Prüfprozesse können die Taktzeit reduzieren.
Zusätzlich lassen sich mehrere Prüflinge gleichzeitig überwachen oder mehrere Prüfmodule parallel betreiben. Die optimale Lösung wird anhand von Bauteil, Grenzleckrate, Prüfzeit und erforderlicher NIO-Zuordnung ausgelegt.
Müssen die Bauteile nach der Prüfung getrocknet werden?
Das hängt von Bauteilgeometrie, Werkstoff und Folgeprozess ab. Bei wasserempfindlichen Oberflächen, Hohlräumen oder unmittelbar anschließenden Montageprozessen kann eine definierte Trocknung erforderlich sein.
Die Trocknung kann bei Bedarf als automatisierter Bestandteil der Prüfanlage ausgeführt werden.
Was kostet eine Ultraschall-Dichtheitsprüfanlage?
Die Kosten richten sich nach Bauteil, Wasserbecken, Prüfdruck, Sensoranzahl, Grenzleckrate, Taktzeit, Varianten, Automatisierungsgrad und zusätzlichen Funktionen.
Deshalb wird jede Prüfanlage individuell auf die konkrete Aufgabe ausgelegt und kalkuliert. Häufig ergeben sich wirtschaftliche Vorteile durch kostengünstige Prüfgase, wartungsarme Sensorik und den Verzicht auf Vakuumtechnik.
Geschäftsführer
Ihre Prüfaufgabe bewerten lassen
Ob erste Machbarkeitsprüfung, Kleinserie, separates Ultraschall-Prüfmodul oder vollautomatisierte Dichtheitsprüfanlage: Wir entwickeln den passenden Einstieg für Ihre Prüfaufgabe.
Nutzen Sie unseren Prüfservice ohne Investition in eine eigene Anlage oder lassen Sie sich zu einer maßgeschneiderten Lösung für Ihre Serienproduktion beraten.